

Пластиковые наполнители для галтовки (абразивные чипсы и тела)
Пластиковые наполнители для галтовки — это универсальные абразивные тела, изготовленные из полиэфирных или карбамидных смол с внедренными абразивными зернами различной фракции. Они занимают промежуточное положение между агрессивной керамикой и мягкой полировальной средой, обеспечивая деликатную, но эффективную обработку. Пластиковые чипсы идеально подходят для работы с цветными и мягкими металлами, а также для финишной подготовки поверхностей перед полировкой, не оставляя глубоких рисок и не деформируя тонкостенные детали.
Ключевые преимущества пластиковых галтовочных тел
- Бережное воздействие: Исключают риск деформации, вмятин и повреждения кромок тонкостенных, хрупких или прецизионных деталей.
- Отсутствие внедрения: В отличие от стальной дроби, пластиковые абразивы не застревают и не внедряются в мягкие металлы (алюминий, цинк, латунь), что критически важно для последующего гальванического покрытия или анодирования.
- Широкий диапазон зернистости: Позволяют выстраивать многоступенчатый технологический процесс: от снятия легких заусенцев до создания идеально гладкой поверхности (сатинирование).
- Совместимость с химией: Отлично работают в паре с водными растворами и техническими шампунями, которые предотвращают забивание пор абразива металлическим шламом.
- Экономичность: Имеют разумную стоимость и предсказуемый, контролируемый износ, что позволяет точно рассчитывать себестоимость обработки одной детали.
Классификация по зернистости и этапам обработки
Пластиковые наполнители делятся на несколько классов в зависимости от размера и концентрации абразивного зерна:
- Грубая зернистость (F60 – F80): Для быстрого снятия легких заусенцев, облоя после литья под давлением, удаления следов штамповки и первичного сглаживания поверхности цветных металлов и пластиков.
- Средняя зернистость (F120 – F150): Универсальный вариант для промежуточной шлифовки. Устраняет риски от предыдущих операций, подготавливает поверхность к финишной обработке, создает равномерную матовую фактуру.
- Тонкая зернистость (F220 – F400 и выше): Для чистовой шлифовки и пре-полировки. Придает поверхности гладкость, низкую шероховатость (Ra) и готовит деталь к нанесению защитных или декоративных покрытий.
Популярные формы и их назначение
Геометрия пластикового тела определяет эффективность обработки конкретных зон детали:
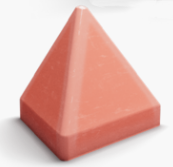
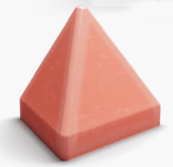
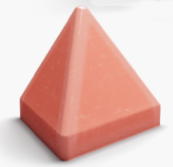
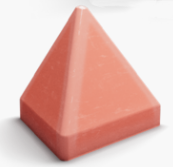
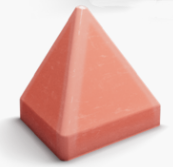
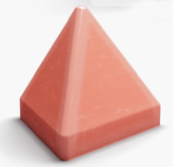
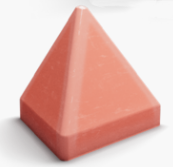
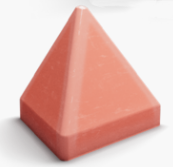
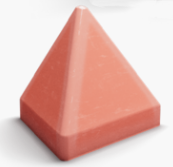
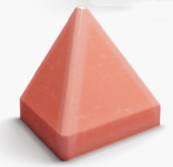
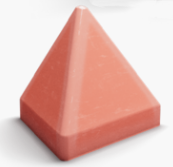
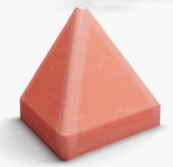
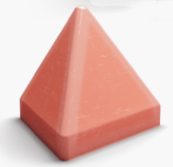
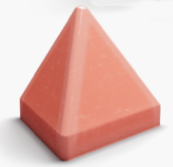
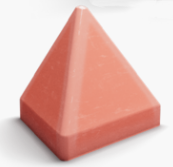
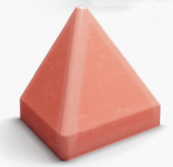
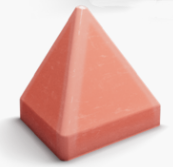
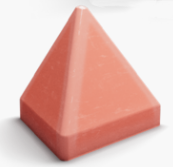
- Треугольник (прямой и со скругленными углами): Самая востребованная форма. Острые углы эффективно обрабатывают внутренние радиусы, пазы и кромки. Скругленные углы снижают риск образования новых микрозаусенцев.
- Цилиндр: Идеален для обработки плоских поверхностей, внешних диаметров и деталей с узкими прорезями, так как минимизирует вероятность застревания.
- Конус и усеченный конус: Лучший выбор для обработки глухих отверстий, конических поверхностей и резьбовых соединений.
- Сфера (шар): Используется для сглаживания внутренних полостей сложной формы и в качестве носителя для доставки полировальных составов в труднодоступные зоны.
Области применения
Пластиковые абразивы незаменимы в отраслях, где требуется контроль качества поверхности без агрессивного съема материала:
- Обработка цветных металлов: Алюминий, латунь, медь, цинковые и магниевые сплавы (включая детали, полученные методом литья под давлением).
- Автомобиле- и приборостроение: Финишная обработка корпусов приборов, декоративных накладок, деталей карбюраторов, радиаторов.
- Производство фурнитуры и сантехники: Подготовка поверхности смесителей, ручек, замков перед хромированием или никелированием.
- 3D-печать и аддитивные технологии: Постобработка деталей, напечатанных на 3D-принтерах (как пластиковых, так и металлических), для удаления слоев и поддержки гладкости.
- Ювелирное дело и бижутерия: Деликатная обработка изделий из недрагоценных металлов и сплавов.
Как выбрать пластиковый наполнитель: чек-лист
- Материал детали: Пластик оптимален для мягких металлов. Для закаленной стали или титана лучше выбрать керамические тела, так как пластик будет изнашиваться слишком быстро.
- Правило 1/3: Размер галтовочного тела должен быть как минимум в 3 раза меньше самого узкого отверстия или паза в детали, чтобы гарантированно избежать застревания (эффекта «пробки»).
- Требуемый результат: Определите исходное состояние поверхности и целевую шероховатость. Часто требуется каскадная обработка: сначала средний пластик, затем тонкий.
- Тип оборудования: Пластиковые тела лучше всего работают в вибрационных галтовках. В роторных (барабанных) машинах их износ будет выше из-за ударных нагрузок при падении.
Рекомендации по эксплуатации для максимальной эффективности
- Оптимальная загрузка: Соблюдайте соотношение объема наполнителя к объему деталей 3:1 или 4:1. Это обеспечивает достаточное количество абразива для защиты деталей от ударов друг о друга.
- Обязательное использование компаундов: Пластиковые абразивы склонны к «остекловыванию» (забиванию пор металлической пылью). Применение правильных технических шампуней (щелочных для стали, нейтральных для алюминия) вымывает шлам и восстанавливает режущую способность тел.
- Регулярная промывка: Периодически промывайте наполнитель в сепараторе или вручную чистой водой для удаления накопившегося налета.
- Контроль износа: Пластик изнашивается быстрее керамики. Добавляйте свежий наполнитель (около 10-15% от общего объема в месяц) для поддержания стабильной скорости и качества обработки.
Профессиональный подбор и тестовая обработка
Правильный выбор формы, размера и зернистости пластикового наполнителя напрямую влияет на брак и себестоимость продукции. Наши технологи помогут подобрать идеальное решение под геометрию ваших деталей. Мы проводим тестовую обработку ваших образцов в нашей лаборатории, на основе которой составляем точную технологическую карту с указанием типа чипсов, подходящего компаунда и времени цикла.


